
在新建冲压生产线时,企业通常需要同时考虑冲床、模具、送料设备、开卷设备、整平设备以及整条生产线的占地和自动化程度。
过去比较常见的方案是将开卷机、整平机和送料机分别配置,材料依次经过不同设备后进入冲床。对于一些传统生产线,这种方案仍然具有实际应用价值。
但对于新建的卷料冲压生产线,越来越多企业会优先评估三合一送料机。
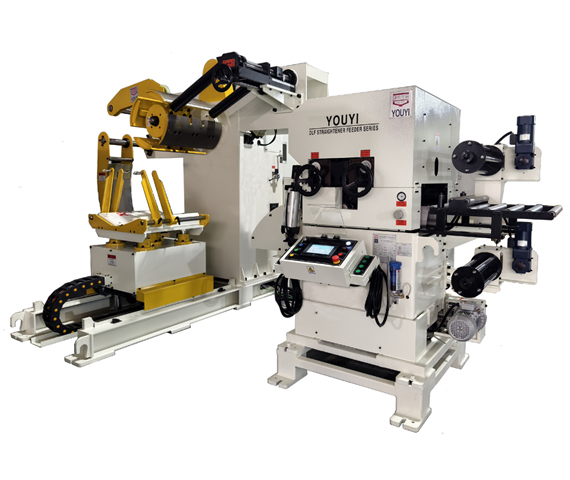
原因并不只是“设备更先进”,而是三合一送料机把开卷、整平和送料三个工序集成到同一套设备中,在设备布局、材料输送、自动化控制和后期操作方面,可以更容易形成一套完整的卷料冲压方案。
尤其是在汽车零部件、家电五金、3C五金、新能源零部件等需要连续使用卷料冲压的生产场景中,这种设备组合更容易体现出实际价值。
一、传统开卷整平送料线为什么需要更多设备空间?
先看传统方案。
一条比较典型的卷料冲压生产线,需要配置:
材料架/开卷机 → 整平机 → 送料机 → 冲床
每台设备都有独立的机架、驱动系统和控制部分。
除了设备本身的长度,还需要考虑:
- 各设备之间的材料过渡距离;
- 操作人员检修空间;
- 卷料穿料空间;
- 电气柜安装位置;
- 材料运行所需的安全距离;
- 后续维护和更换零部件的空间。
因此,实际占地并不只是几台设备外形尺寸简单相加。
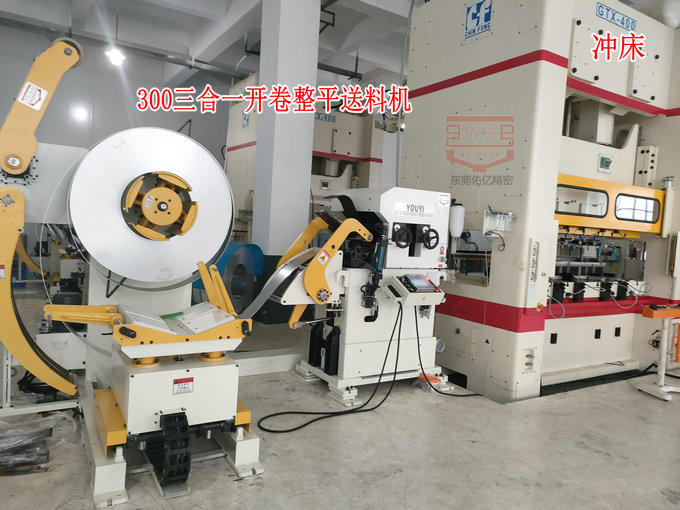
三合一送料机则把开卷、整平和送料功能集中在一台设备中。
材料从卷料开始,经过开卷、整平后直接进入送料机构,再送入冲床。
这样可以减少设备之间不必要的材料过渡距离。
对于厂房面积有限,或者希望在同一车间布置多条冲压生产线的企业来说,设备布局更加紧凑是一个比较直接的优势。
二、三合一送料机减少的不是“工序”,而是设备之间的衔接
需要特别说明一点:
三合一送料机并没有把开卷、整平和送料这三个工艺步骤取消。
材料仍然需要经过:
开卷 → 整平 → 送料
变化的是三个功能被集成到了同一套设备中。
传统生产线中,材料从开卷机出来后,还需要经过独立的整平机,再进入独立送料机。
每增加一个独立设备,就意味着增加一个材料过渡和设备协调环节。
而三合一结构把这几个环节集中起来以后,材料运行路径更加直接。
这对于连续冲压尤其重要。
因为卷料冲压并不是一次送料就结束,而是需要不断重复:
送料 → 冲压 → 送料 → 冲压 → 送料 → 冲压
生产时间越长,材料状态和设备之间的配合就越重要。
三、新建生产线时,自动化程度比单台设备速度更重要
新建冲压生产线时,很多企业首先关注的是:
这台送料机最快能送多少?
但对于实际生产来说,最高送料速度并不是唯一指标。
更重要的是设备能不能和冲床保持稳定同步。
例如连续模生产过程中:
- 冲床完成一次冲压;
- 系统发出送料信号;
- 三合一送料机启动;
- 材料按照设定长度向前移动;
- 送料完成后停止;
- 冲床进入下一次工作循环。
因此,三合一送料机的控制系统需要与冲床进行信号配合。
如果送料速度很高,但送料长度波动较大,或者送料时序与冲床不匹配,实际生产效率反而无法发挥出来。
所以新建生产线时,应当重点确认:
- 冲床吨位;
- 冲床行程次数;
- 模具送料步距;
- 材料厚度;
- 材料宽度;
- 送料长度;
- 卷料重量;
- 三合一送料机送料速度;
- 冲床与送料机之间的控制接口。
这些参数确定以后,再选择具体机型,比单纯比较设备最高速度更加合理。
四、三合一送料机为什么更适合卷料连续冲压?
对于连续冲压生产来说,人工搬运卷料或者分段上料都会增加操作环节。
三合一送料机可以从卷料开始进行连续自动送料。
例如一卷钢带安装到开卷机构以后,材料首先由开卷部分释放,再经过整平机构调整材料状态,最后由伺服送料机构按照设定长度送入冲床。
整个过程不需要操作人员频繁将材料从一台设备搬到另一台设备。
这对于连续模冲压尤其有意义。
因为连续模的送料长度通常与模具工位之间的距离直接相关。
如果送料长度不稳定,就可能导致:
- 冲孔位置变化;
- 成形位置偏移;
- 工位之间定位不准确;
- 材料进入模具位置异常;
- 严重情况下造成模具损坏。
因此,三合一送料机真正需要解决的并不是“把材料送进去”,而是让材料按照稳定的步距进入模具。
五、伺服送料是新建自动化冲压线的重要配置
目前三合一送料机普遍采用伺服控制送料。
伺服送料的核心作用,是根据控制系统设定的送料长度,对材料进行定长输送。
例如模具要求每次送料400mm,那么系统可以按照程序设定的送料长度执行送料动作。
与传统机械式送料方式相比,伺服送料在送料长度设定、产品切换以及程序调整方面更加方便。
当企业需要生产不同规格的冲压件时,可以根据不同模具建立对应的送料参数。
这样更适合多品种生产。
当然,伺服电机并不意味着实际送料一定达到某一个固定精度。
最终送料精度还受到:
- 材料厚度;
- 材料表面状态;
- 送料辊夹持力;
- 送料辊磨损;
- 整平状态;
- 编码器反馈;
- 机械传动间隙;
- 模具导正方式;
等多个因素影响。
因此,设备采购时应该关注整套送料系统,而不能只看“采用伺服电机”这一项。
六、三合一结构可以减少人工穿料和调机环节
新建生产线时,企业除了关注生产速度,也越来越关注操作人员的工作量。
传统开卷整平送料线中,材料需要依次经过多台设备。
设备之间的材料穿料、位置调整和参数配合,都需要操作人员参与。
三合一送料机则把材料路径集中在一套设备内部。
更换卷料时,操作人员主要围绕:
上卷 → 穿料 → 整平调整 → 送料参数设置
进行操作。
如果设备配置上料台车、自动压料、液压扩张等辅助机构,还可以进一步降低重型卷料上料时的人工操作量。
对于卷重较大的生产线,这一点尤其值得在设备规划阶段考虑。
七、新建生产线时,三合一送料机可以减少厂房布局压力
假设企业计划在同一车间建设多条冲压生产线。
传统方案每条线都需要分别布置:
开卷机 + 整平机 + 送料机 + 冲床
随着生产线数量增加,设备之间的距离和操作通道也会不断增加。
三合一设备采用集成式结构后,可以让卷料设备部分更加紧凑。
例如YouYi Precision的三合一设备,根据不同材料范围配置不同规格,部分机型覆盖70~1300mm材料宽度、0.6~6.0mm材料厚度范围,并根据卷重和材料规格配置相应的开卷、整平及送料结构。
因此,新建生产线时不应该只根据产品名称选择“三合一送料机”,而应该先确定:
材料厚度 + 材料宽度 + 卷重 + 送料长度 + 冲床参数
再确定设备规格。
八、为什么三合一送料机特别适合新建生产线?
如果是对一条已经运行多年的传统冲压线进行改造,设备之间的安装尺寸、基础、材料方向和现有设备都已经确定,是否采用三合一设备需要综合考虑改造成本。
但如果是新建冲压生产线,情况完全不同。
设备还没有安装,企业可以从一开始就按照:
卷料规格 → 三合一送料机 → 冲床 → 模具 → 后续收料
进行整体规划。
这样可以提前确定:
- 设备中心线;
- 材料运行方向;
- 冲床进料高度;
- 模具入口高度;
- 设备之间的安全距离;
- 卷料上料位置;
- 操作人员站位;
- 维修空间;
- 电气和气路布局。
也就是说,三合一送料机的优势在新建项目中更容易体现出来,因为它不是单纯替换某一台设备,而是可以从生产线整体布局开始进行设计。
九、三合一送料机并不是所有冲压线都适用
选择三合一送料机之前,也需要明确它的适用范围。
如果企业使用的是卷料,并且需要:
- 连续冲压;
- 自动开卷;
- 材料整平;
- 定长送料;
- 与冲床同步工作;
那么三合一送料机通常是值得重点考虑的方案。
但如果生产工艺主要使用单张板材,或者材料规格变化非常大,已经超出设备正常加工范围,那么三合一送料机未必是最合适的选择。
另外,对于特别厚、特别宽或者特别重的材料,也需要根据实际参数选择重型设备,而不能简单按照普通三合一送料机进行配置。
十、新建冲压生产线,设备选型应该从材料开始
三合一送料机选型最容易出现的错误,就是先看设备型号,再反过来寻找适合的材料。
更合理的方式应该是:
第一步:确定材料
包括:
- 材料材质;
- 最大厚度;
- 最小厚度;
- 最大宽度;
- 最小宽度;
- 卷料内径;
- 最大外径;
- 最大卷重。
第二步:确定冲压工艺
确认:
- 产品尺寸;
- 模具类型;
- 单次送料长度;
- 连续模还是单工序模;
- 冲床吨位;
- 冲床工作速度。
第三步:确定送料要求
包括:
- 送料长度;
- 送料速度;
- 送料精度;
- 是否需要伺服控制;
- 是否需要自动放松;
- 是否需要与冲床联机。
第四步:再确定三合一送料机规格
这样选择出来的设备才是真正与生产工艺匹配的设备。
十一、三合一送料机的价值,最终体现在整条生产线上
对于新建冲压生产线来说,三合一送料机的价值并不是简单地“少买两台设备”。
真正重要的是它把:
开卷、整平、送料
三个连续工序整合起来,再与:
冲床、模具和控制系统
形成完整的卷料自动冲压流程。
对于需要长期连续生产的企业,这种集成式结构可以减少设备之间的材料过渡,让生产线布局更加紧凑,同时减少人工穿料和设备之间的独立调节工作。
但设备是否真正适合,还需要建立在实际材料和冲压工艺基础上。
例如同样是三合一送料机,0.5mm铝卷、1.5mm冷轧钢卷和5mm高强钢卷对设备刚性、整平能力、送料辊压力以及开卷能力的要求完全不同。
因此,新建冲压生产线时,与其先问“哪一种三合一送料机最好”,不如先把材料规格、卷重、模具送料步距和冲床参数确定下来,再根据实际工艺选择对应设备。
对于佑亿精密而言,三合一送料机的设计也并非固定采用单一规格,而是根据材料宽度、厚度、卷重及冲压工艺配置不同型号,从轻型薄板材料到中厚板连续冲压,都需要采用相应的结构和参数。
新建一条冲压生产线,真正需要考虑的不是单台设备的参数有多高,而是三合一送料机能否与材料、模具和冲床长期稳定地配合工作。这也是越来越多企业在规划新冲压生产线时,将三合一送料机作为重点方案进行评估的主要原因。