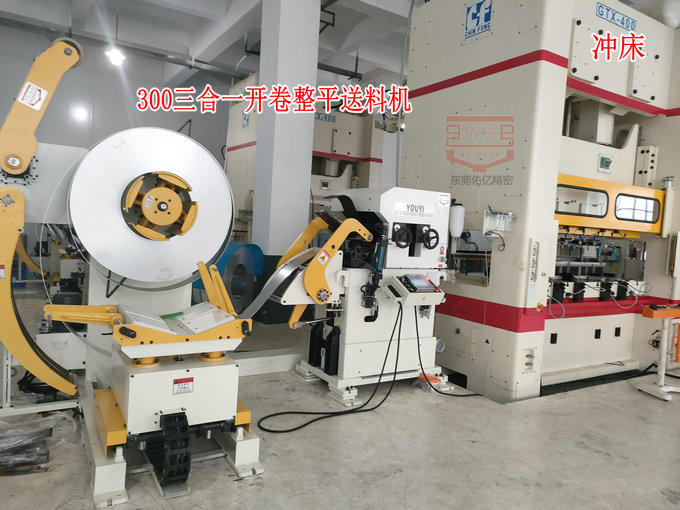

在卷料冲压生产中,冲床负责完成冲孔、落料、成形等主要加工工序,而三合一开卷整平送料机负责把卷料稳定地送到模具工作区域。两者并不是简单地“连接在一起”,而是需要在开卷、整平、送料和冲床动作节拍之间建立稳定的配合关系。
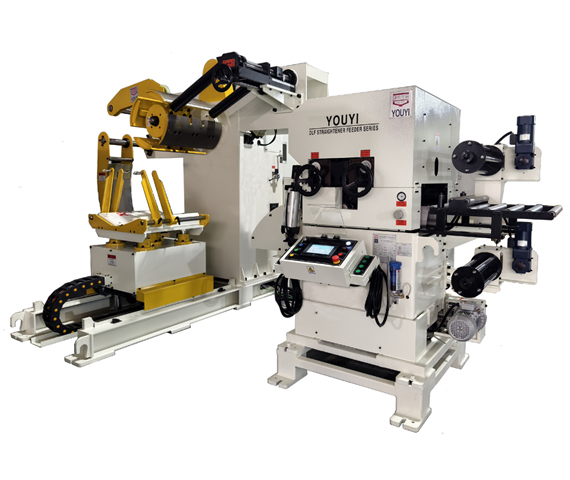
三合一开卷整平送料机将开卷、整平和送料功能集成在一套设备中,卷料从料架释放后,经过整平机构消除卷曲状态,再由伺服送料机构按照设定步距送入冲床模具。实际生产中,送料长度、材料厚度、送料速度、冲床运行节拍以及模具结构都需要提前匹配,否则即使送料机本身没有故障,也可能出现送料不到位、材料跑偏或者冲压位置偏移等问题。
因此,对于连续冲压生产线来说,三合一开卷整平送料机与冲床的匹配,比单独看某一台设备的参数更加重要。
一、三合一开卷整平送料机与冲床是怎样配合工作的?
一套典型的卷料冲压生产线,可以按照下面的顺序工作:
卷料 → 开卷 → 整平 → 伺服送料 → 冲床模具 → 冲压成形
三合一开卷整平送料机前端的开卷机构负责释放卷料,中间的整平机构负责调整材料状态,后端送料机构按照冲床和模具要求,将材料送到指定位置。
其中,送料并不是持续不停地向前输送。
以连续模冲压为例,冲床完成一个工作循环后,送料机按照程序设定的送料长度向前输送材料;送料完成并确认到位后,冲床再进入下一次冲压循环。
这种工作方式要求送料机和冲床之间有明确的同步信号。
一些三合一开卷整平送料机的控制方式会通过PLC、NC控制系统以及冲床信号进行协调,触摸屏可以设定送料长度、送料次数等参数。公开的三合一开卷整平送料机资料中,也普遍采用“开卷—整平—伺服送料—冲床”的工作流程。
二、第一步:开卷机构负责稳定放料
卷料首先安装在三合一开卷整平送料机的开卷部分。
开卷机构通常需要完成几个动作:
- 固定卷料内径;
- 调整卷料中心位置;
- 控制卷料释放速度;
- 根据送料状态及时补充材料;
- 避免卷料出现松卷、乱卷或者过度张紧。
实际生产中,开卷机构并不是简单地让电机一直旋转。
因为冲床送料通常属于间歇送料,冲床完成一个循环后,送料机才会输送一定长度的材料。因此,开卷部分需要根据材料环或者检测信号调整放料状态。
在开卷机和整平送料部分之间形成适当的材料储料环,可以缓冲开卷连续放料与送料机构间歇送料之间的速度差。相关设备原理资料也将料环检测作为开卷机与送料部分之间的重要协调环节。
这也是三合一开卷整平送料机与普通人工上料方式最大的区别之一。
三、第二步:整平机构先处理材料,再进入冲床
卷料经过开卷后,不能直接进入模具。
金属卷材经过卷绕和储存后,本身会带有一定的卷曲状态。如果材料未经处理直接进入冲床,可能出现:
- 材料翘曲;
- 送料过程中上下摆动;
- 材料进入模具时不平整;
- 冲压成形后零件平面度受到影响;
- 送料稳定性下降。
因此,卷料需要经过三合一开卷整平送料机中的整平机构。
整平机构通过上下排列的整平辊,使材料经过多次连续弯曲,从而减小卷料原有的弯曲状态。
这里需要特别注意:
整平机的作用不是简单地把材料“压平”,而是针对材料的卷曲和变形状态进行调整。
不同材料厚度、宽度和材质对应的整平参数并不相同。
例如0.5mm薄板和4mm厚板,整平辊的调整方式、设备刚性以及所需要的整平能力明显不同。因此,在选择三合一开卷整平送料机时,不能只看“最大宽度”,还需要根据实际材料厚度、材质以及卷料重量确定设备规格。
四、第三步:伺服送料机构决定材料进入模具的位置
经过整平后的材料进入送料机构。
送料机构一般通过送料辊夹持材料,由伺服电机驱动送料辊按照设定长度运行。
例如:
设定送料长度:300mm
控制系统收到送料信号后,送料机构开始动作,将材料向前输送300mm左右的设定步距,然后停止,等待下一次送料指令。
这里的“300mm”只是送料程序中的设定值,并不代表所有设备都能够达到相同的实际精度。实际送料精度还与设备结构、材料状态、送料辊夹持状态、伺服系统以及具体机型有关。
因此,选择三合一开卷整平送料机时,不能只看宣传中的一个精度数字。
更应该关注:
- 送料长度范围;
- 送料速度;
- 材料厚度范围;
- 材料宽度范围;
- 送料辊结构;
- 伺服电机及控制方式;
- 编码器反馈方式;
- 与现有冲床的信号接口。
五、为什么三合一开卷整平送料机要与冲床同步?
这是整套生产线能否稳定工作的关键。
冲床每完成一次工作循环,模具都会按照既定轨迹完成一次冲压动作。
送料机不能在材料还没有离开危险区域时随意送料,否则材料移动可能与模具动作发生干涉。
因此,实际生产过程中通常需要设置相应的送料时序。
简单来说就是:
冲床完成冲压 → 发出送料允许信号 → 三合一开卷整平送料机送料 → 材料到位 → 送料停止 → 冲床进入下一循环。
对于连续模生产,这种配合尤其重要。
如果冲床运行速度发生变化,而送料程序没有正确匹配,就可能出现送料提前、送料延迟或者送料不到位等问题。
因此,三合一开卷整平送料机安装调试时,不能只测试送料机单机运行,还需要进行送料机+冲床+模具的联机测试。

六、三合一开卷整平送料机和冲床匹配时,重点看这几个参数
设备采购前,建议把冲床和材料参数整理出来,再确定三合一开卷整平送料机规格。
1. 材料厚度
这是选择整平机构和送料机构的重要依据。
例如:
- 薄板材料;
- 中板材料;
- 厚板材料;
对应的设备结构和整平能力并不相同。
如果设备设计加工范围是0.3~3.0mm,却长期用于超过设备设计范围的厚板生产,即使短时间能够运行,也不建议作为正常生产方案。
2. 材料宽度
材料宽度直接关系到:
- 整平辊有效宽度;
- 送料辊长度;
- 导料结构;
- 料卷宽度;
- 冲床模具宽度。
例如材料最大宽度为500mm,不能简单按照500mm选择设备,还要考虑材料实际规格变化和导料空间。
3. 卷料重量
卷料重量决定开卷部分的承载能力。
如果实际生产使用2吨卷料,就需要选择与卷重相匹配的料架规格,并考虑卷料外径、内径等条件。
对于较重卷料,上料方式也需要考虑吊车、上料台车或者液压上料结构。
4. 冲床工作台与模具尺寸
三合一开卷整平送料机并不是只要能够“送进去”就算匹配。
还需要确认:
- 冲床工作台尺寸;
- 模具入口高度;
- 材料中心线;
- 送料方向;
- 模具入口位置;
- 送料机出料高度。
尤其是材料中心线。
如果三合一开卷整平送料机的中心线与冲床模具中心线没有正确对齐,生产过程中很容易出现材料偏移,最终影响冲压位置。
5. 冲床速度与送料节拍
冲床每分钟工作次数会直接影响送料节拍。
例如冲床以较高速度连续工作时,送料机必须在规定时间内完成送料、停止以及等待下一次信号。
所以不能只问:
“这台三合一开卷整平送料机最快能送多少米?”
更应该问:
“在我的材料、模具和冲床节拍下,设备能不能稳定完成送料?”
这个问题对于实际生产更有意义。
七、为什么三合一开卷整平送料机可以减少卷料中间的人工操作?
传统卷料冲压生产线通常需要将开卷机、整平机和送料机分别布置。
材料需要依次经过:
开卷机 → 整平机 → 送料机 → 冲床
设备之间还需要预留材料过渡区域。
三合一开卷整平送料机则将开卷、整平和送料三个功能集成在一套设备中,材料从开卷到送料的路径更加集中。
这种结构对于需要连续处理卷料的冲压生产线比较实用。
一方面可以减少人工搬运和人工穿料;另一方面,开卷、整平和送料之间由同一控制系统协调,调机时不需要分别操作三套设备。
不过,这并不意味着三合一开卷整平送料机能够适用于所有冲压生产线。
如果材料规格变化非常大,或者生产工艺需要较长的材料缓存距离,仍然需要根据现场空间和工艺要求确定设备结构。
八、实际生产中,三合一开卷整平送料机最容易出现的几个问题
设备安装完成以后,真正影响生产稳定性的往往不是“能不能运行”,而是长时间运行后是否稳定。
送料长度出现波动
需要检查:
- 送料辊是否打滑;
- 送料压力是否合适;
- 材料表面是否有过多油液;
- 编码器反馈是否正常;
- 伺服系统是否存在报警;
- 机械传动部分是否存在间隙。
如果设定300mm,实际送料有时299.5mm、有时300.5mm,这种情况不能简单通过修改送料补偿值解决。
应该先判断是固定误差还是随机误差。
材料进入模具时跑偏
首先检查:
- 开卷机中心是否正确;
- 导料机构间隙是否合适;
- 整平辊左右压力是否均匀;
- 送料辊是否平行;
- 材料本身是否存在镰刀弯。
如果材料在进入送料机之前已经出现明显偏斜,单纯调整送料参数通常解决不了问题。
材料表面出现压痕
对于铝材、不锈钢等表面要求较高的材料,需要特别注意送料辊和整平辊的状态。
送料压力过大、辊面存在异物或者材料表面油污与粉尘混合,都可能造成表面质量问题。
这种情况下,设备参数需要根据材料实际状态进行调整,而不是一味增加送料压力。
九、什么情况下适合采用三合一开卷整平送料机配套冲床?
如果企业具有以下生产特点,三合一开卷整平送料机通常比较适合:
- 使用金属卷料进行连续冲压;
- 产品采用连续模或级进模生产;
- 材料需要经过整平后再进入模具;
- 希望减少人工上料和穿料;
- 需要稳定控制送料长度;
- 需要实现开卷、整平、送料自动化;
- 需要长期连续生产。
汽车零部件、家电钣金、五金冲压、3C零部件以及部分新能源零部件生产,都可以根据材料规格和冲压工艺采用卷料自动送料方案。
但最终是否适合,还是要根据材料参数、冲床吨位、模具结构、送料长度和生产节拍进行确定。
十、三合一开卷整平送料机不是单独工作的设备
从实际生产来看,三合一开卷整平送料机真正发挥作用的前提,是它与冲床、模具以及材料形成一个完整的生产系统。
开卷决定材料能否稳定释放;
整平决定材料进入送料机构时的状态;
伺服送料决定材料进入模具的位置;
冲床决定整个生产节拍;
模具则决定送料步距和材料定位要求。
其中任何一个环节出现问题,都可能最终表现为“送料不准”。
因此,在规划冲压自动化生产线时,不建议单独根据“三合一开卷整平送料机价格”或者“最大送料速度”进行选择,而应该把材料规格、冲床参数、模具尺寸、送料长度和生产节拍放在一起进行匹配。
对于需要长期连续冲压的企业,一套匹配合理的三合一开卷整平送料机+冲床生产线,可以把原本分散的开卷、整平和送料工序连接起来,让卷料从上料开始,到进入模具冲压,都按照设定的生产节拍自动运行。